Comparaison des matériaux de boîtiers pour lampe torche pour les acheteurs OEM
Réponse directe :Il n’existe pas de matériau universellement meilleur pour un logement pour lampe torche. Les alliages d’aluminium offrent généralement la combinaison la plus équilibrée entre poids, répartition de la chaleur, usinabilité, options de finition et coût. Le titane peut convenir à des conceptions haut de gamme, sensibles à la corrosion ou sensibles au poids, tandis que l’acier inoxydable est utile lorsque la résistance à l’usure et une sensation importante comptent plus que la masse minimale. Les polymères d’ingénierie peuvent réduire le poids, isoler électriquement et permettre une géométrie moulée complexe. Le choix correct dépend de l’application, du procédé de boîtier, de la finition, des tolérances et des preuves derrière la tenance spécifiée.
Une comparaison utile des matériaux de boîtiers de lampe torche doit donc aller au-delà de « plus solide » ou « plus haut de gamme ». Les acheteurs doivent comparer les systèmes complets : qualité et état des matériaux, épaisseur des parois, conception des joints, parcours thermique, voie de fabrication, traitement de surface, interfaces d’étanchéité et contrôles de production. Un boîtier en aluminium bien conçu peut surpasser un boîtier en titane mal détaillé, et un corps en polymère peut être le choix d’ingénierie le plus rationnel pour des applications ne nécessitant pas de coque métallique.
01.Commencez par l’exigence opérationnelle
Le choix du logement commence par ce que la lampe torche doit survivre et la manière dont elle sera utilisée. Une lampe compacte à porter au quotidien privilégie la masse, le confort dans les poches et la durabilité de la finition. Un feu de service peut privilégier la résistance aux chocs, la prise, la protection contre l’interrupteur et l’accès répétable à la batterie. Une lampe de travail peut nécessiter de larges surfaces dissipant la chaleur et des caractéristiques magnétiques ou articulées. Un produit marin ou chimiquement exposé ajoute des questions sur la corrosion et la compatibilité des matériaux.
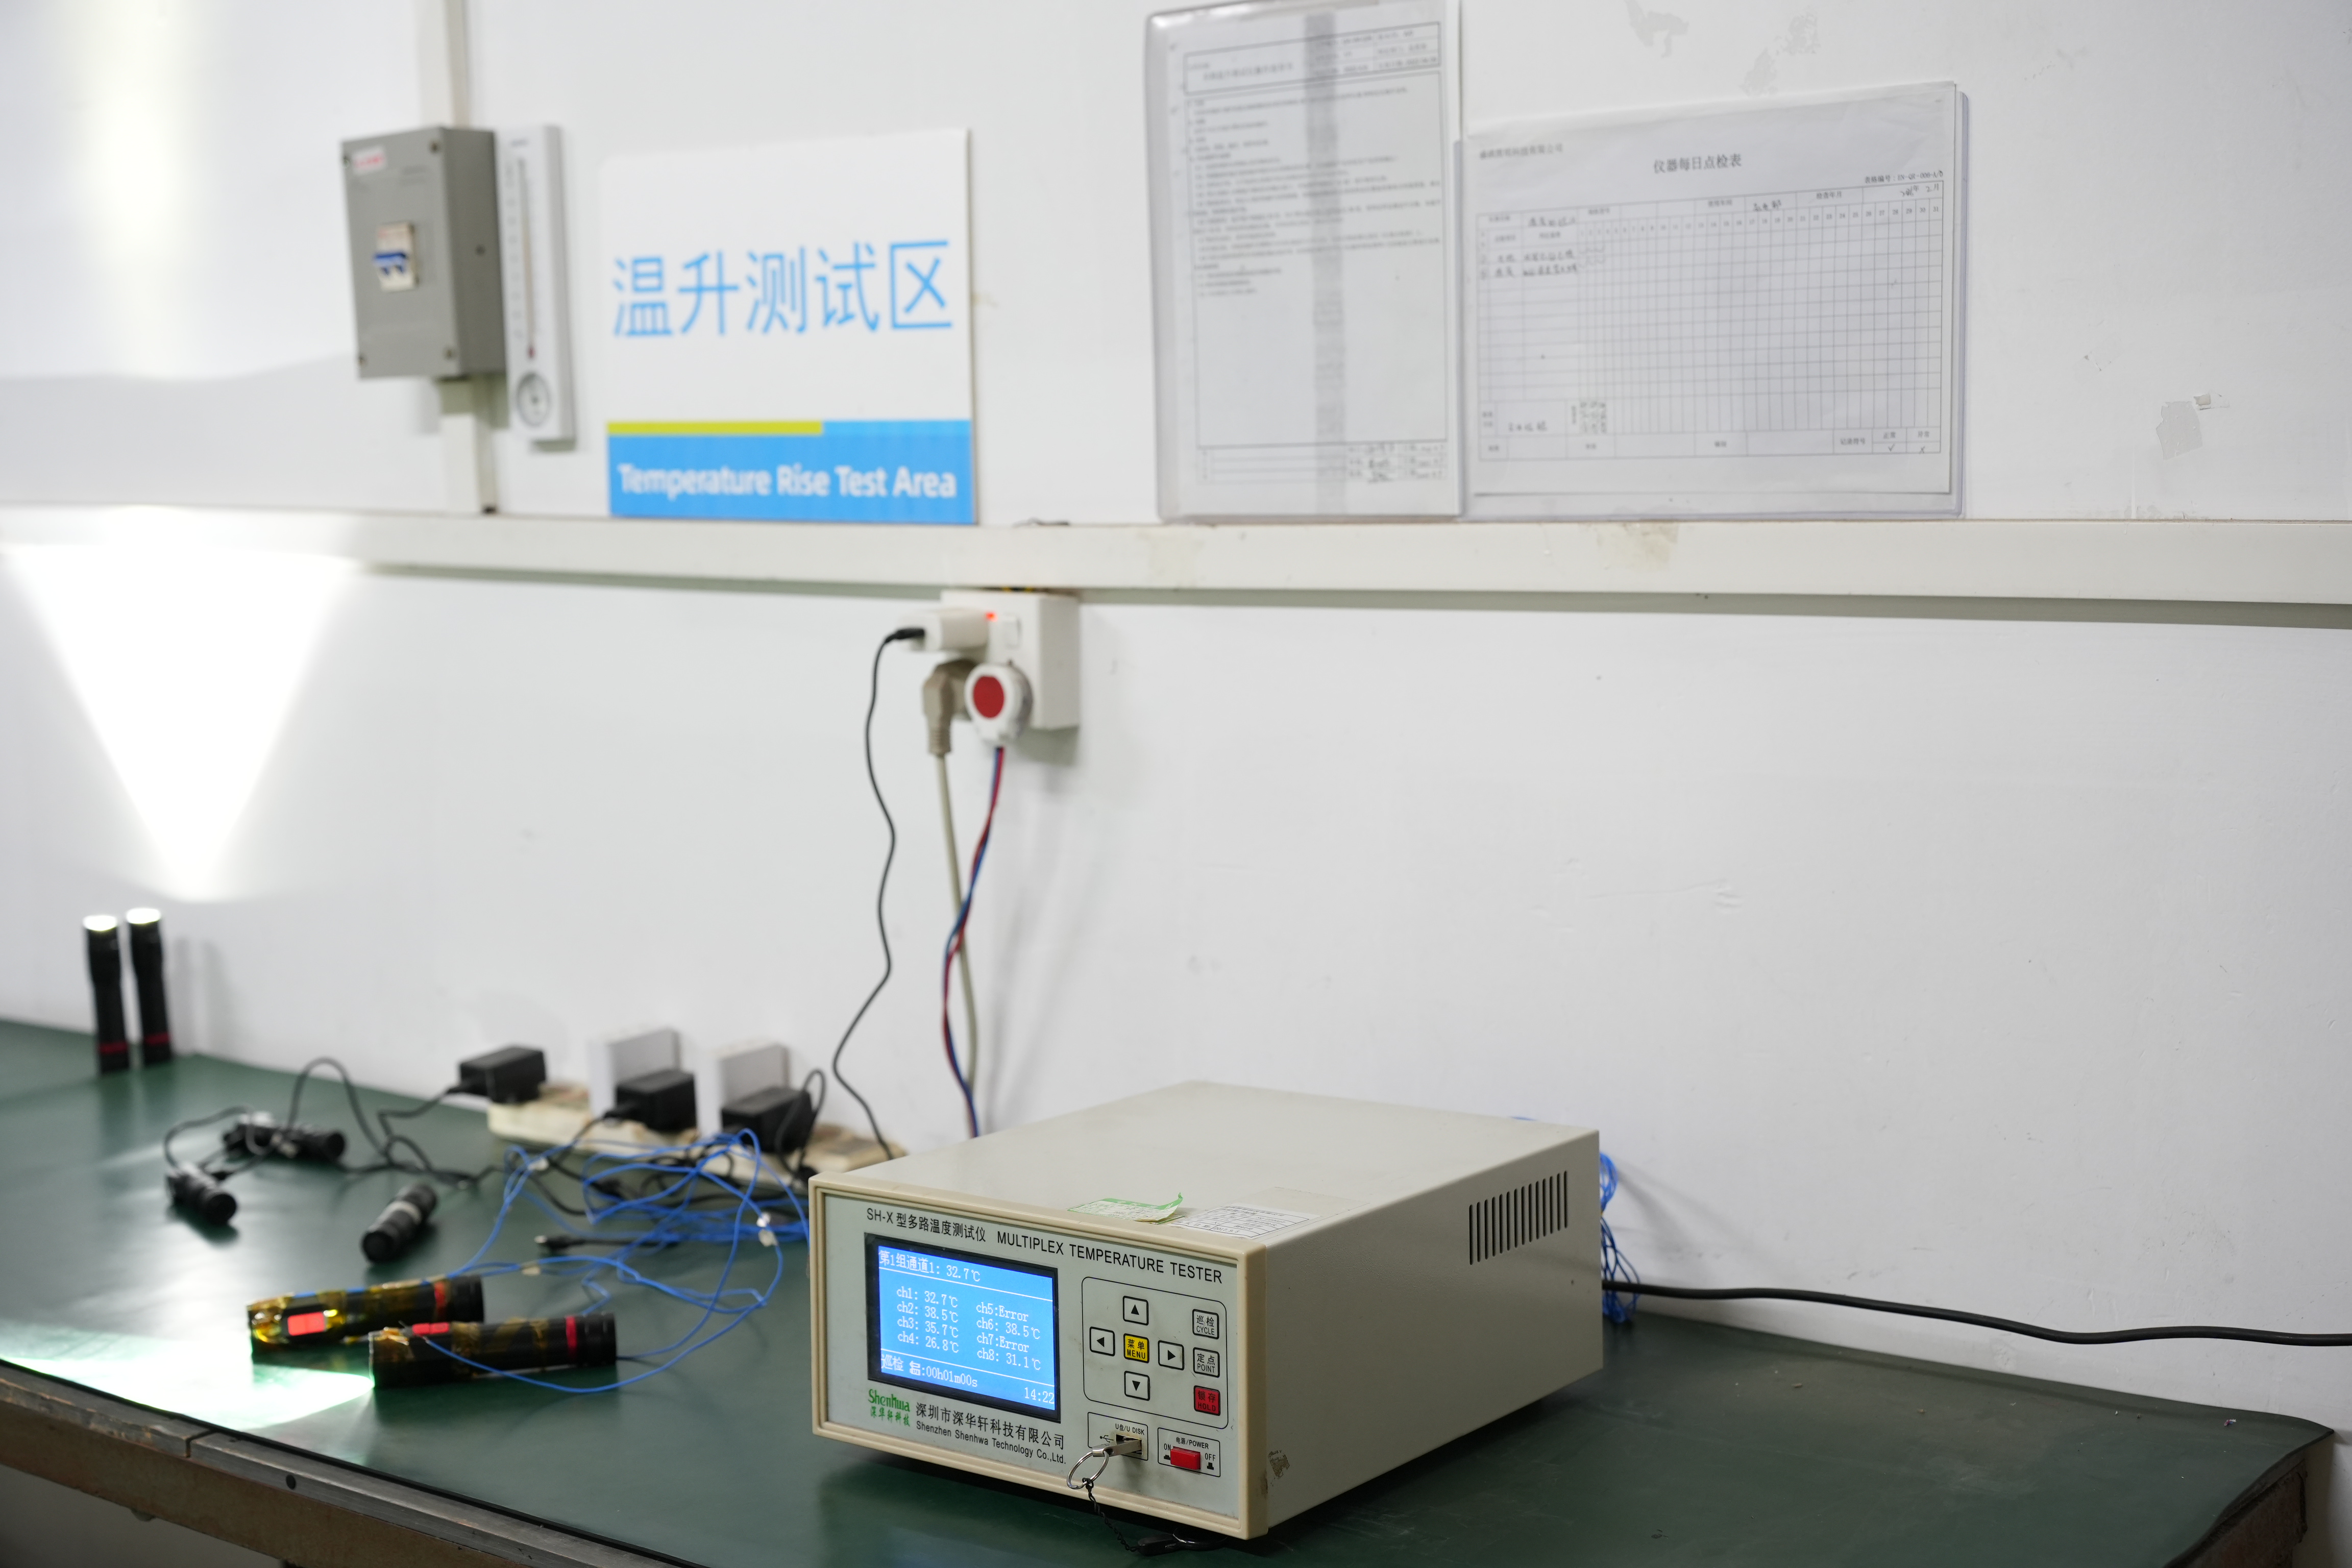
Le comportement thermique mérite une attention particulière. Le boîtier fait souvent partie du chemin thermique entre l’ensemble LED et l’environnement. La conductivité du matériau compte, mais elle n’est qu’une seule variable. La surface de contact, la qualité de l’interface, la géométrie du mur, la surface, le flux d’air, la régulation du pilote et le mode de fonctionnement peuvent tout aussi compter. Les acheteurs devraient demander une sortie stabilisée ou une validation thermique pour la conception finale plutôt que d’inférer la performance uniquement à partir du nom de l’alliage.
LePortée générale des lampes de pocheetCatégorie de lampes torches tactiquesillustrer pourquoi un portefeuille peut contenir différents formats de logement. Le contexte de catégorie est utile, mais la spécification du modèle reste la source de contrôle.
02.Comparaison des matériaux de logement
| Famille matérielle | Avantages typiques | Avertissements de conception | Contexte décisionnel courant |
|---|---|---|---|
| Alliages d’aluminium | Faible densité, répartition thermique utile, options larges d’usinage et de finition | Le nivellement, le trempage, l’épaisseur de la paroi, le filetage et la finition doivent être contrôlés | Conceptions d’éclairage portable équilibré |
| Alliages de titane | Potentiel résistance/poids élevé, résistance à la corrosion, apparence premium distinctive | Coût de matériaux et d’usinage plus élevés ; une propagation thermique moins efficace que l’aluminium ; Risque de galère au filetage | Niches premium ou sensibles à la corrosion |
| Acier inoxydable | Résistance à l’usure et à la corrosion, filetage solide et sensation résistante aux chocs | Masse plus élevée et conductivité thermique plus faible que l’aluminium ; L’usinage peut être plus lent | Bords, clips, pièces d’usure ou carrosseries compactes haut de gamme |
| Polymères d’ingénierie | Faible masse, isolation électrique, résistance à la corrosion et liberté de conception moulée | Trajectoire thermique, fluage, exposition aux UV, additifs, inserts et géométrie d’étanchéité nécessitent une validation | Conceptions à grand volume, légères ou électriquement isolées |
Ce sont des tendances, pas des spécifications. « Aluminium », « titane », « inox » et « plastique » décrivent chacun de larges familles de matériaux. Un document d’achat doit indiquer la catégorie et l’état où elles sont critiques, ainsi que les alternatives autorisées et le processus d’approbation pour toute substitution.
03.Aluminium : 6061, 7075 et le design qui les entoure
L’aluminium de la série 6061 est largement considéré lorsqu’un projet nécessite un équilibre pratique entre usinabilité, comportement de corrosion, performance structurelle et réponse à l’anodise. L’aluminium de la série 7075 peut offrir une résistance plus élevée dans un trempage approprié, mais cela ne le rend pas automatiquement supérieur pour une lampe torche. Le coût des matériaux, le comportement d’usinage, la protection contre la corrosion, la disponibilité et le cas de charge réel influencent tous la décision.
La pente sélectionnée ne peut pas compenser un filetage sous-dimensionné, une concentration abrupte de contraintes, une géométrie d’impact faible ou un contact thermique insuffisant. Inversement, un boîtier 6061 soigneusement conçu peut offrir des performances structurelles largement suffisantes tout en simplifiant l’approvisionnement et la finition. Si le produit utilise un clip, une lunette ou un fixeur en métal mixte, la compatibilité galvanique et l’exposition environnementale doivent également être examinées.
L’anodisation est une couche de conversion, pas de la peinture appliquée sur une surface inchangée. La chimie des alliages, la préparation des surfaces, le procédé de revêtement, la géométrie et l’étanchéité influencent l’apparence et les performances. Des variations de couleur peuvent survenir entre lots ou composants, et une exigence esthétique doit définir l’éclairage de référence et d’inspection acceptable. « Anodisé dur » doit être soutenu par la spécification de finition et les critères de test du projet, plutôt que d’être utilisé comme une expression de vente non définie.
Modes de défaillance qu’un nom de matériau ne peut pas empêcher
Les défaillances de logements commencent souvent par des détails qu’une étiquette de catalogue ne décrit pas. Les parois fines peuvent se cabosser ou se déformer ; des transitions internes nettes peuvent concentrer la contrainte ; des filetages mal soutenus peuvent se dénuder ; des paires métalliques incompatibles peuvent corroder un électrolyte humide ; Et la formation de finition peut modifier l’ajustement des filetages ou des rainures de joint. Un boîtier lourd peut tout de même céder lors d’un événement d’impact si sa lentille, son contact de batterie ou son support d’interrupteur bougent sous un choc. Un alliage solide peut également transmettre plus de force à un composant interne fragile.
C’est pourquoi les plans de prototype et de validation doivent représenter la lampe torche terminée. L’inspection dimensionnelle du boîtier vide est nécessaire, mais elle ne remplace pas les essais assemblés sous la masse, la température, la condition de fermeture et le mode de fonctionnement de la batterie souhaités. Lorsque l’application inclut des gouttes répétées, une exposition au sel, une usure abrasive ou des changements fréquents de batterie, le plan d’essai doit reproduire ces conditions d’utilisation aussi fidèlement que le risque du projet l’exige.
04.Usinage CNC, moulage sous pression et boîtiers moulés
Usinage CNCil convient souvent aux prototypes, aux volumes de faible à moyen, aux corps cylindriques et aux conceptions nécessitant des filetages contrôlés ou des révisions fréquentes. Cela peut créer des caractéristiques précises, mais le temps de cycle, le retrait des matériaux, l’accès et la configuration des outils influencent le coût. Les marques de surface et les conditions de bord nécessitent encore des critères d’acceptation définis.
Moulage sous pressionpeut supporter des pièces métalliques de plus grand volume avec nervures, bosses intégrées et géométrie complexe. Cela nécessite un investissement dans les outillages et des décisions de conception pour la coulée telles que le tirage, les lignes de séparation, les marges d’éjection et d’usinage. La porosité, la stabilité dimensionnelle et l’usinage secondaire nécessitent des contrôles adaptés aux caractéristiques scellées ou structurelles. Un boîtier moulé ne doit pas être considéré comme plus faible ou moins cher sans le contexte spécifique de conception et de volume.
Moulage par injectionpermet des boîtiers en polymère avec poignées, nervures, fonctions de pression et interfaces surmoulées intégrées. La qualité résine, le renforcement, le conditionnement à l’humidité, le retrait, les lignes tricotées, les inserts et le fluage à long terme peuvent affecter les performances. Lorsqu’une coque polymère participe à l’étanchéité ou soutient des fixations, le joint doit être validé après un conditionnement environnemental et une utilisation répétée.
Un programme OEM peut également combiner des processus : un noyau en aluminium usiné pour dispersion thermique, une poignée extérieure moulée, des composants d’usure en acier inoxydable et une interface d’interrupteur élastomère. ÉCLAIRAGE DE SHENGQIPage sur la fabricationfournit un contexte au niveau de l’entreprise, tandis que le parcours exact du processus et les opérations sous-traitées doivent être confirmés dans le dossier du projet au niveau du modèle.
05.Ce que les acheteurs OEM devraient indiquer dans la spécification
Grade de désignation de graisse, de trempe ou de résine ; document source ; Procédure alternative approuvée.
Filetage, rainures d’étanchéité, limites de paroi, interfaces d’accouplement et méthode d’inspection.
Procédé, référence d’apparence, zones protégées et critères d’acceptation mesurables.
Essais d’impact, thermiques, de corrosion, d’entrée ou d’usure pertinents pour l’usage prévu.
Un avis utile sur le fournisseur demande également comment les matériaux entrants sont identifiés, quelles dimensions sont critiques, comment les lots de finition sont approuvés et comment les modifications techniques sont contrôlées. LeAperçu de la qualitépeut appuyer la discussion, mais les acheteurs devraient toujours demander des dossiers liés exactement au SKU et au lot de production.
Pour un nouveau design en marque de distributeur, la décision du matériau appartient au plus largeProcessus de développement OEM et ODM. La sélection finale doit suivre une revue des exigences, la faisabilité de conception, l’évaluation du prototype et la vérification convenue — et non un raccourci basé sur le nom du matériau.
06.Questions fréquemment posées
Examinez le plan de logement pour votre projet OEM
Partagez l’application, le volume cible, le poids, la finition et les exigences environnementales afin que le matériau et la voie de fabrication puissent être examinés comme un seul système.
Contactez l’équipe d’ingénierie