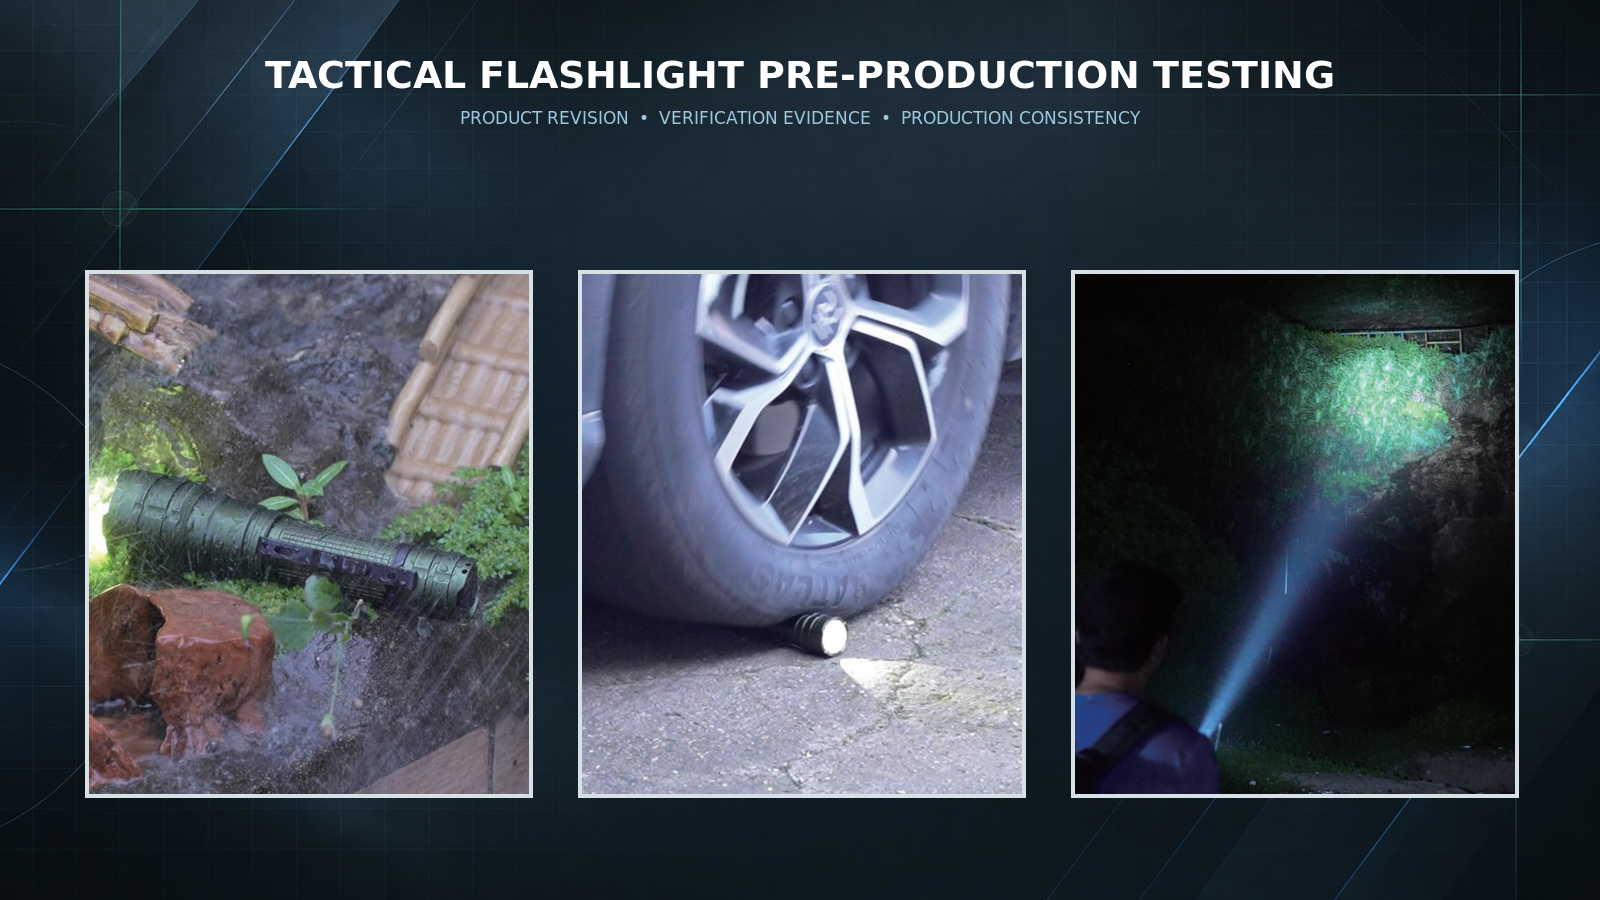

La production de masse ne devrait commencer qu’après que les acheteurs ont vérifié non seulement un échantillon de produit, mais aussi la révision contrôlée, les preuves de performance, les résultats de la production pilote et les conditions de procédé nécessaires pour reproduire cette performance de manière cohérente.
Configuration définie
Testé selon des critères
Preuve produite par le procédé
Répétabilité contrôlée
Que devraient valider les acheteurs de lampes torches tactiques avant la production de masse ?
Avant la production de masse, les acheteurs de lampes torches tactiques doivent vérifier que la révision approuvée du produit répond aux exigences définies en matière d’optique, d’électricité, de chauffage, de mécanique et d’environnement, et que le processus de production peut reproduire ces résultats entre unités représentatives.
Les essais de préproduction avec lampe torche tactique doivent relier une spécification contrôlée à une méthode d’essai définie, des critères d’acceptation, un échantillon approuvé ou en or, des preuves de production pilote et un plan de contrôle de production. Les acheteurs doivent confirmer la spécification contrôlée, les preuves testées, l’échantillon doré, la production pilote, la cohérence de la production et le contrôle des modifications avant la sortie. Un exemple d’ingénierie solide peut montrer qu’une conception peut fonctionner ; Cela ne prouve pas que la même révision, composants, firmware lorsque applicable, conditions d’assemblage et processus d’inspection reproduiront le résultat dans un lot futur.
Un excellent échantillon ne prouve pas la cohérence de la production de masse
Un échantillon d’ingénierie peut utiliser des composants sélectionnés à la main, une attention particulière à l’ingénierie, un ajustement manuel, des outils de production limités ou un emballage de prototype. Cela peut être excellent tant que le processus de lignée normal n’est pas encore prouvé. Un échantillon prouve que la conception peut fonctionner ; La validation de production demande si le procédé peut le reproduire.
N’approuvez pas le lot en n’approuvant que la meilleure unité. Un échantillon parfait peut ne pas représenter la variation normale d’assemblage, les lots de composants, les outillages de production, les opérateurs de ligne, le firmware final, l’emballage final ou le processus d’inspection de production.
EXIGENCE → SPÉCIFICATION → MÉTHODE D’ESSAI → CRITÈRES D’ACCEPTATION → EXEMPLE D’INGÉNIERIE → RÉVISION → ÉCHANTILLON APPROUVÉ → DE PRODUCTION PILOTE → VÉRIFICATION REPRÉSENTATIVE DE PRODUCTION → LIBÉRATION / MAINTIEN → PRODUCTION DE MASSE → CONTRÔLE DES CHANGEMENTS EN COURS
Échantillon d’ingénierie, échantillon doré, échantillon pilote et échantillon de production de masse ne sont pas la même chose
Chaque étape répond à une question différente. Un exemple d’ingénierie explore la direction de conception. Un échantillon approuvé ou doré établit la référence de produit convenue. Un échantillon de production pilote vérifie si le procédé réel peut reproduire cette référence. Un échantillon d’inspection de production de masse aide à évaluer si un lot spécifique reste conforme aux exigences approuvées.
| Phase d’échantillonnage | Question principale | Preuves typiques | Ce qu’il ne prouve pas seul |
|---|---|---|---|
| Exemple d’ingénierie | La direction du design peut-elle fonctionner ? | Revue de la fonction et du développement | Procédé de production stable |
| Approuvé / Échantillon doré | Quel produit exact est approuvé ? | Références et archives contrôlées | Sortie ligne reproductible |
| Échantillon de production pilote | Le procédé peut-il le reproduire ? | Pilote de terrain, problèmes et preuves de retest | Chaque futur lot se conforme |
| Échantillon d’inspection de production de masse | Ce terrain répond-il aux exigences ? | Dossiers d’inspection liés aux lots | Qualification de conception originale |
Gelez la révision du produit avant de demander à l’usine de la répéter
« Dernière version » n’est pas une instruction de production contrôlée. Avant la production pilote, les acheteurs doivent identifier un identifiant de révision, une date et un enregistrement contrôlé pour le dessin produit, la carte mère, le circuit imprimé, le firmware si applicable, la configuration des LED et optiques, la configuration de la batterie, le boîtier et la finition, l’illustration du logo, l’illustration de l’emballage et les accessoires.
MÉCANIQUE + OPTIQUE + ÉLECTRONIQUE + FIRMWARE + BATTERIE + CMF + EMBALLAGE
L’usine ne peut pas reproduire « le produit approuvé » à moins que le produit approuvé ne soit défini.
Un gel ne signifie pas qu’aucun changement futur n’est possible. Cela signifie que la référence actuelle de production est claire. Un changement ultérieur doit passer par un changement, une révision, une revalidation si nécessaire, l’approbation d’une nouvelle révision, puis la production contrôlée.
Vérifier séparément la performance de pic de sortie, la sortie soutenue et la puissance de faisceau
Pour les essais de préproduction de lampes torches tactiques, les acheteurs doivent lier la sortie initiale, la sortie soutenue, l’intensité maximale du faisceau là où spécifié, le profil du faisceau, le point chaud et le déversement si nécessaire, ainsi que la variation échantillon par échantillon selon les mêmes conditions de révision et de test approuvées. Pour une conception multi-canaux, chaque canal et tout état combiné doivent être examinés par eux-mêmes.
Un numéro de titre est difficile à contrôler à moins que le mode, l’état de la batterie, le timing du test, l’état ambiant et la méthode d’acceptation ne soient définis. Une spécification ne devient contrôlable que lorsque la condition de mesure et la méthode d’acceptation sont définies.
Le comportement de pic répond à une question initiale de performance. Le comportement soutenu montre ce qui se passe après la stabilisation du système électrique et thermique. Les acheteurs peuvent consulter les informations pertinentesPlateformes de lampes torches tactiquesetPlateformes portatives de lampes torchesPar la demande cible, définissez ensuite les critères spécifiques au projet avant l’approbation.
Le temps d’exécution et le comportement thermique nécessitent des courbes, des conditions et des révisions d’échantillons
Une seule instruction d’exécution n’affiche pas le profil de sortie. Les acheteurs doivent demander le mode de test, l’état de la batterie, l’état ambiant, la courbe sortie-versus-temps, le point ou comportement de descente, la région soutenue, l’état de la fin, les données de température pertinentes et la révision de l’échantillon.
Un produit peut commencer à une production élevée et diminuer considérablement ; un autre peut commencer plus bas et rester plus stable. Leur durée totale peut sembler similaire tandis que l’expérience utilisateur diffère. La durée d’exécution et le profil d’exécution sont des questions de validation différentes.
Les résultats de température dépendent des conditions ambiantes, du débit d’air, de la condition de démarrage, de la configuration à main ou de l’établi, de la batterie et du mode. Les rapports doivent identifier ces conditions plutôt que de présenter un chiffre inexpliqué.
La charge et le comportement de la batterie doivent être approuvés dans le système produit
« Il peut charger » ne suffit pas. Selon l’architecture produit, les acheteurs doivent examiner le démarrage de charge, le comportement de l’indicateur, le comportement de complétion, l’ajustement du connecteur, le câble ou interface inclus, l’installation de la batterie, la protection de polarité si applicable, le comportement de batterie faible et la cohérence échantillon par échantillon.
Un produit à cellules remplaçables nécessite une spécification de cellules approuvée ; Un pack intégré nécessite une configuration de protection, de cellule et de protection approuvée. Une batterie de remplacement peut modifier la durée de fonctionnement, le comportement de la tension, la capacité de courant, la charge et le comportement thermique même lorsque le remplacement semble physiquement similaire. La configuration des batteries est donc un élément clé de contrôle de la BOM.
La validation du commutateur et de l’interface utilisateur doit couvrir à la fois la fonction et la répétition
La revue de fonction peut inclure l’activation, l’ordre des modes, le changement de source, la mémoire ou le verrouillage lorsque cela est applicable, ainsi que le comportement des indicateurs. L’évaluation de la durabilité peut inclure des opérations répétées, une constance tactile, une légèreté mécanique et une réponse électrique. Les objectifs de cycle et les critères d’acceptation devraient provenir de l’exigence du produit et du plan de validation, et non d’un chiffre universel.
Lorsque le firmware s’applique, l’approbation de l’interface utilisateur doit être liée à la version du firmware approuvée. Les modifications logicielles peuvent créer un comportement produit différent sans modifier le boîtier, y compris l’ordre des modes, la mémoire, les indicateurs, le comportement de réduction et de protection.
Les réclamations d’eau et de chutes nécessitent une vérification spécifique à chaque demande
La résistance à l’eau et la résistance à la chute ou aux impacts sont des sujets de validation différents. Si une demande de protection contre l’entrée fait partie de la spécification approuvée, la méthode de vérification et les preuves doivent correspondre à cette affirmation. Une classification IP n’est pas une promesse générale de « waterproof pour toujours ».
Pour une réclamation d’impact, une revue post-test doit examiner plus que si la lumière s’allume encore. Selon le produit, les acheteurs doivent également examiner le boîtier, l’objectif, l’interrupteur, l’interface de charge, la rétention de la batterie, l’alignement du faisceau, la lâcheté mécanique et le mode de fonctionnement. Tous les tests de qualification ne doivent pas être répétés de manière destructive sur chaque unité de production ; La qualification de conception et l’inspection de production remplissent des objectifs différents.
L’échantillon d’or, la liste de base, le firmware et les critères de test doivent décrire le même produit
Un échantillon physique approuvé est précieux, mais il est incomplet sans son dessin contrôlé, son MBA, sa révision du PCB, son firmware lorsque cela est applicable, sa batterie, ses optiques, sa finition, son logo, ses accessoires, son emballage et ses exigences de test. Un échantillon d’or physique sans documentation contrôlée est une référence de production incomplète.
L’échantillon doré montre ce qui a été approuvé ; La documentation contrôlée explique comment la production le reproduit. Une unité signée seule n’explique pas les composants approuvés, les instructions de procédé ou les critères de test.
La production pilote teste le processus, pas seulement le produit
La production pilote examine si les outillages réels, les étapes d’assemblage, les opérateurs, les stations d’inspection, l’approvisionnement en composants, les instructions de travail, les dispositifs d’essai, l’emballage et la traçabilité fonctionnent ensemble. La quantité pilote doit refléter le risque de production, la complexité des processus, la maturité des outils et les exigences des acheteurs, plutôt qu’une quantité universelle.
Un pilote n’a pas de valeur car il n’a aucun problème. Il est précieux car il met en lumière la faiblesse avant le volume. La question cruciale est de savoir si le problème possède une cause profonde, une correction et un dossier de vérification.
Pack de preuves pilote :référence de quantité ou de lot pilote, révision d’exemple, révision de la lettre de recommandation, résultats d’essais, journal des défauts ou problèmes, actions correctives, preuves de réessai, contrôle d’emballage et décision de préparation à la production.
Pour les projets OEM/ODM,Développement de lampes torches OEM/ODMdoit relier les décisions techniques aux preuves pilotes avant qu’une décision de sortie en production ne soit prise.
La constance des lots fait la différence entre un bon échantillon et un bon programme produit
La cohérence des lots de lampe torche signifie que les caractéristiques clés restent dans les exigences approuvées entre unités de production et lots représentatifs. Cela ne signifie pas que chaque unité est mathématiquement identique. Les caractéristiques critiques à qualité sont les éléments dont la variation peut affecter de manière significative la fonction, la performance, la sécurité, l’ajustement ou l’acceptation par le client.
Une puissance moyenne favorable peut dissimuler des unités en dehors de la zone approuvée. Les acheteurs devraient prendre en compte la conformité individuelle et la variation pertinente, et non une moyenne unique.
La variation peut provenir de lots LED ou d’émetteurs, de lots de batterie, de composants PCB, d’interrupteurs, d’optiques, de tolérances de boîtier, de finition, d’assemblage, de firmware, d’interfaces thermiques, d’emballages, d’opérateurs, de conditions de procédé ou d’équipements de test. Un lot de production peut également utiliser plusieurs lots composants, donc la traçabilité doit relier le produit fini aux documents pertinents, aux dossiers de procédé et d’inspection au niveau requis par le projet.
Un changement de composant peut créer un nouveau comportement produit sans changer le nom du produit
Un changement de LED, optique, batterie, pilote, interrupteur, composant PCB, MCU, micrologiciel, matériau, procédé de surface, adhésif ou emballage peut nécessiter une nouvelle évaluation. La substitution de fournisseurs n’est pas automatiquement mauvaise ; Les chaînes d’approvisionnement ont parfois besoin d’une alternative approuvée. Le risque vient d’une substitution silencieuse sans examen ni preuve.
DEMANDE DE MODIFICATION → RAISON → EXAMEN DES RISQUES → EXEMPLE / PREUVE → DE REVALIDATION → APPROBATION DE L’ACHETEUR LORSQUE NÉCESSAIRE → NOUVELLE RÉVISION → PRODUCTION
Un changement de fournisseur et de lot ne nécessite pas automatiquement une qualification complète à chaque fois, mais les composants critiques doivent bénéficier de contrôles appropriés d’entrée et de production. La bonne profondeur dépend de l’architecture et du risque.
Un test sans dossiers traçables est une preuve de production faible
Les enregistrements doivent relier le produit, la révision, le lot ou le lot si applicable, la date, l’essai, l’équipement ou l’installation pertinent, le résultat, la disposition et l’identifiant de l’opérateur ou du dossier lorsque cela est approprié. Le but n’est pas le volume de paperasse. Il s’agit de répondre : qu’est-ce qui a été testé, quelle révision a été testée, et quel a été le résultat ?
Contrôles pour les matériaux et composants pertinents.
Contrôles aux points d’assemblage clés.
Contrôles finaux fonctionnels, visuels et de production obligatoires.
L’inspection finale est une couche de détection, et non un substitut à un processus de fabrication contrôlé. Un contrôle avant expédition peut identifier certains résultats mais ne peut pas, à lui seul, expliquer pourquoi un problème est survenu ni empêcher une récidive.
Une image d’usine peut montrer la présence d’équipement. Il ne peut pas prouver qu’une révision spécifique de lampe torche a été testée, réussie, utilisée par la méthode correcte ou remplissant les critères requis. Les preuves doivent relier le test, l’échantillon et le résultat.
Matrice de validation de pré-production de lampes torches tactiques pour acheteurs B2B
| Zone de validation | Question de l’acheteur | Preuves | Risque de libération si l’incertitude est claire |
|---|---|---|---|
| 1. Révision du produit | Quelle révision exacte est publiée ? | Dessin et approbation contrôlés | Référence de produit ambiguë |
| 2. Révision de la liste de correspondance | Quels composants sont approuvés ? | Tableau de commerce contrôlé | Substitution non contrôlée |
| 3. Révision du firmware si applicable | Quel comportement est approuvé ? | Critique liée à la révision | Comportement inattendu de l’interface utilisateur |
| 4. Puissance maximale | Dans quelles conditions est-il vérifié ? | Méthode définie et résultat | Performances initiales incertaines |
| 5. Production soutenue | Comment la production se stabilise-t-elle ? | Preuves basées sur le temps | Expérience utilisateur trompeuse |
| 6. Intensité maximale du faisceau | La performance directionnelle est-elle contrôlée ? | Test lié à la révision | Portée incohérente |
| 7. Profil de faisceau | L’alignement et la symétrie sont-ils acceptables ? | Critique du faisceau | Variation optique |
| 8. Courbe d’exécution | Que se passe-t-il avec le temps ? | Courbe et conditions | Approbation à nombre unique |
| 9. Comportement thermique | Comment la réponse thermique est-elle évaluée ? | Preuve conditionnée | Réponse inconnue à la démission. |
| 10. Charge | Le système se comporte-t-il correctement ? | Contrôles fonctionnels | Plaintes liées à la recharge sur le terrain |
| 11. Configuration de la batterie | Le système énergétique est-il contrôlé ? | Spécification approuvée | Changement de performance |
| 12. Commutateur / UI | Le comportement est-il répétable ? | Revue de la fonction et de la répétition | Fonctionnement incohérent |
| 13. Durabilité mécanique | Les mécaniques pertinentes sont-elles examinées ? | Preuves des essais du projet | Risque de fiabilité sur le champ |
| 14. Réclamation d’eau / Pénétration | Les preuves correspondent-elles à cette affirmation ? | Preuves spécifiques à la revendication | Affirmation non étayée |
| 15. Réclamation de chute / impact | Qu’est-ce qui reste fonctionnel après ? | Inspection post-essai | Dégâts cachés |
| 16. Cosmétique / Finition | L’apparence commerciale est-elle définie ? | Échantillon approuvé et critères | Incohérence dans le commerce de détail |
| 17. Emballage / Œuvre d’art | Est-ce que cela correspond à la révision du produit ? | Approbation des œuvres d’art | Informations de marché incorrectes |
| 18. Production du pilote | Le procédé lui-même peut-il le reproduire ? | Dossiers et actions pilotes | Processus non prouvé |
| 19. Plan d’essais de production | Qu’est-ce qui est vérifié en production ? | Plan de contrôle défini | Détection tardive des défauts |
| 20. Contrôle des changements | Comment les déviations sont-elles approuvées ? | Dossier contrôlé | Changement de produit non documenté |
Qu’est-ce qui rend un positionnement plus haut en spécification plus crédible ?
Un positionnement premium est une affirmation de preuve, pas un adjectif de prix. Un prix plus élevé, des lumens plus élevés, plus de fonctions ou un corps plus lourd ne garantissent pas la qualité de façon indépendante. La crédibilité provient des matériaux contrôlés, de la révision contrôlée, des résultats vérifiés, des performances soutenues, de la cohérence du faisceau, de la cohérence de l’interface utilisateur, de la durabilité mécanique, des preuves environnementales là où elles sont revendiquées, de la cohérence des finitions, des enregistrements traçables, du contrôle des modifications et de la cohérence par lots de lampes torches.
| Type de preuve | Ce qu’il peut montrer | Ce qu’il ne peut prouver seul |
|---|---|---|
| Preuves d’usine Machines, lignes, installation, système qualité |
Soutien potentiel à la production et contexte du processus | Performance spécifique des révisions produit |
| Preuves du produit Résultat du test, révision, échantillon pilote, enregistrement de lot |
Comment un produit défini a performé | Tous les produits sans lien fonctionneront de la même manière |
Une grande usine peut soutenir la capacité de production, mais la performance spécifique du produit nécessite toujours des preuves au niveau du produit. La certification et la cohérence de fabrication sont des sujets liés à la qualité, mais ce ne sont pas les mêmes preuves.
Matrice de spécification à preuve
| Revendication de spécification | Preuves de vérification | Phase d’échantillonnage | Contrôle de la production |
|---|---|---|---|
| Puissance de crête / Faisceau | Condition définie et résultat | Ingénierie, or, pilote | Vérifications fonctionnelles liées à la révision |
| Sortie soutenue / Temps d’exécution / Thermique | Courbe, conditions et révision | Ingénierie et pilote | Composants contrôlés et revue |
| Charge / Batterie / UI | Preuves fonctionnelles et de révision | Golden et pilote | BOM, firmware et contrôles de ligne |
| Réclamation d’entrée / abandon | Vérification spécifique à la demande | Qualification et pilote selon les besoins | Contrôles de processus pertinents |
| Finition / Emballage | Référence approuvée | Golden et pilote | Contrôle des illustrations et de l’apparence |
REVENDICATION → MÉTHODE → CRITÈRES D’ACCEPTATION → RÉSULTAT → RÉVISION → CONTRÔLE DE PRODUCTION APPROUVÉ
Une spécification sans voie de vérification est difficile à contrôler en production de masse.
Liste de contrôle de la cohérence de la production
Cinq erreurs que font les acheteurs avant de lancer une lampe torche tactique en production de masse
Une unité de développement peut être mieux contrôlée qu’une production ordinaire. L’approbation doit inclure les preuves produites par le processus, et non seulement l’apparence et le fonctionnement d’une seule unité.
Un échantillon signé sans documents liés laisse trop d’interprétations pendant la production.
La sortie de pic ne montre pas de comportement thermique, de profil d’exécution ou de performance stabilisée.
L’inspection finale détecte certains résultats ; Il ne peut pas remplacer les matériaux contrôlés, les instructions de procédé et les contrôles en cours de traitement.
Une alternative raisonnable peut néanmoins affecter les performances. Examinez le risque, créez des preuves et approuvez une nouvelle révision si nécessaire.
Dix-huit tests ou avis que les acheteurs devraient considérer avant la production de masse
Les critères d’acceptation doivent rester spécifiques à chaque projet. Une stratégie pratique regroupe des tests de conception ou de qualification, la validation pilote ou du processus, et le contrôle de la production en cours. Différentes couches de test répondent à différentes questions.
Pack de preuves de l’acheteur, questions et ordre du jour de la revue
Que devrait-il contenir dans un pack de preuves en pré-production ?
1. Spécification du produit approuvé ; 2. Révision du dessin approuvée ; 3. Gestion contrôlée des MON ; 4. Révision du PCB / firmware si applicable ; 5. Référence d’échantillon doré ; 6. Preuves de tests optiques ; 7. Durée d’exécution / Preuves thermiques ; 8. Preuves d’accusation / de coups et blessures ; 9. Preuves mécaniques / d’interrupteurs ; 10. Preuves de tests environnementaux si elles sont revendiquées ; 11. Approbation de l’emballage / œuvre d’art ; 12. Résultats de la production pilote ; 13. Plan d’essais de production ; 14. Enregistrement du contrôle des changements.
Ordre du jour de la réunion de révision de pré-production
1. Révision du produit final ; 2. Questions d’ingénierie ouvertes ; 3. Échantillon d’or ; 4. BOM / Alternatives approuvées ; 5. Firmware si applicable ; 6. Articles CTQ ; 7. Résultats des pilotes ; 8. Flux de production ; 9. Installations d’essai / Plan d’essai ; 10. Emballage / Œuvres d’art ; 11. Traçabilité / Contrôle des modifications ; 12. Actions GO / MAINTENIR.
Vingt questions que les acheteurs devraient poser avant la production de masse
1. Quelle révision exacte produisons-nous ? 2. Quelle lettre de composition est approuvée ? 3. Les composants alternatifs sont-ils approuvés ? 4. Quel firmware est approuvé ? 5. Quels tests ont été réalisés ? 6. Lesquelles ont été réalisées sur des unités représentatives de production ? 7. Qu’est-ce qui a changé après les échantillons d’ingénierie ? 8. Qu’a révélé le pilote ? 9. Quelles sont les caractéristiques du CTQ ? 10. Comment la sortie et le faisceau sont-ils vérifiés ? 11. Comment le temps d’exécution est-il testé ? 12. Comment la charge est-elle vérifiée ? 13. Comment la cohérence entre interrupteurs et interfaces utilisateur est-elle contrôlée ? 14. Comment les revendications environnementales sont-elles vérifiées ? 15. Quels tests sont destructeurs ? 16. Qu’est-ce qui est coché à la fin de la ligne ? 17. Quels dossiers sont conservés ? 18. Comment les changements de composants sont-ils approuvés ? 19. Quelles questions restent en cours ? 20. Quelles preuves soutiennent leur libération ?
La sortie en production de masse devrait être une décision fondée sur les preuves, pas une décision de calendrier
Les preuves soutiennent les exigences approuvées et le processus pilote est contrôlé.
Des preuves cruciales manquent ou des questions importantes non résolues subsistent.
Un changement significatif de produit, composant, firmware ou processus nécessite de nouvelles preuves.
Il s’agit d’un cadre décisionnel pour l’acheteur, pas d’un système de notation imposé par l’industrie. Des preuves manquantes signifient que l’acheteur ne peut pas encore vérifier la réclamation ; Cela ne prouve pas automatiquement que le produit ne remplit pas l’exigence.
Un registre à émission ouverte doit enregistrer l’issue, le risque, le propriétaire, l’action, la vérification et la disposition. Tous les petits numéros ne doivent pas bloquer la sortie, mais les délais d’expédition, les dates d’exposition et l’urgence des commandes d’achat ne constituent pas de preuve technique.
« L’échantillon a l’air bon. Veuillez commencer la production de masse. »
Meilleure approbation :Révision du produit approuvé + Échantillon d’or + BOM + Firmware si applicable + Preuves de test + Statut du pilote + Problèmes ouverts + Décision de sortie en production
Quatre réponses directes pour les acheteurs B2B
Les acheteurs doivent examiner la sortie, le faisceau, le temps d’exécution, le comportement thermique, la charge, la configuration des batteries, les fonctions de l’interrupteur et de l’interface utilisateur, les réclamations mécaniques et environnementales pertinentes, la documentation, les preuves pilotes et la cohérence de la production. Le plan de test exact doit suivre les exigences du produit, les risques et les besoins du marché cible.
Non.Un échantillon approuvé est une référence produit, tandis qu’une autorisation de production doit également prouver que les composants contrôlés, la révision, le procédé et le plan d’inspection peuvent reproduire les exigences approuvées entre les unités représentatives.
Il s’agit de la capacité des caractéristiques clés à rester dans les exigences approuvées à travers des unités de production et des lots représentatifs. Il se concentre sur les éléments CTQ pertinents et la variation acceptée, pas sur une uniformité impossible unité par unité.
Un échantillon doré est le produit de référence approuvé lié à la documentation contrôlée. Un échantillon pilote de production est une preuve produite par le procédé utilisée pour déterminer si le flux de fabrication réel peut reproduire cette référence.
Du développement à la production contrôlée
Pour les projets d’éclairage portable OEM/ODM, la préparation à la production de masse dépend de plus qu’un échantillon approuvé. Les exigences optiques, électroniques, mécaniques et de production doivent être liées à des révisions contrôlées, des preuves de vérification et des procédés de fabrication reproductibles. SHENGQI peut soutenir ces étapes depuis le développement jusqu’à la validation de la production.
Les acheteurs peuvent examiner l’ensembleGamme de produits d’éclairage portable, discuter des exigences du projet à traversDéveloppement de lampes torches personnalisées, et évalue le disponibleCapacités de test de lumière portable et de contrôle qualitéParallèlement au plan de preuves spécifique au projet. La préparation à la production dépend également de la manière dont l’usine relie les révisions, les enregistrements de test et le contrôle des modifications via sonCapacités de fabrication de lampes torches.
Questions fréquemment posées sur les tests de préproduction de lampes torches tactiques
1. Que devraient tester les acheteurs avant d’approuver une lampe torche tactique pour la production de masse ?
Ils doivent vérifier la révision contrôlée du produit, le comportement de sortie et de faisceau, les preuves en temps d’exécution et thermiques, la charge, la batterie, l’interrupteur/l’interface utilisateur, les revendications mécaniques et environnementales pertinentes, les enregistrements d’échantillons dorés, les résultats pilotes, les contrôles de production et le processus de modification.
2. Un seul échantillon d’ingénierie approuvé suffit-il pour lancer une production de masse ?
Non.Il peut montrer la direction de conception, mais ne prouve pas que le processus de production normal peut reproduire les mêmes exigences contrôlées à travers des unités et lots représentatifs.
3. Quelle est la différence entre un échantillon d’ingénierie, un échantillon doré et un échantillon de production pilote ?
Un échantillon d’ingénierie évalue la direction de conception. Un échantillon doré définit la référence approuvée. Un échantillon pilote de production évalue si le procédé réel peut reproduire cette référence.
4. Pourquoi la production maximale et la production soutenue devraient-elles être vérifiées séparément ?
La sortie maximale décrit la performance initiale, tandis que la sortie soutenue montre un comportement après la stabilisation du système. Les deux peuvent avoir un impact lorsqu’une affirmation de produit ou une attente de l’utilisateur dépend de la performance à haute sortie.
5. Qu’est-ce qui cause la variation des bateaux torches par lot ?
La variation peut provenir des lots de composants, des batteries, de l’optique, de l’électronique, du firmware, des tolérances mécaniques, de l’assemblage, de la finition, des opérateurs, de l’emballage et des dispositifs de test, selon l’architecture.
6. Chaque lampe torche de production doit-elle être répétée à chaque test de qualification ?
Non.La stratégie dépend du type de test, du risque produit, des contrôles de production et des exigences du projet. Certains tests environnementaux ou destructifs de longue durée sont plus appropriés pour la qualification ou la vérification sélectionnée que pour chaque unité.
7. Que doivent faire les acheteurs lorsqu’une révision d’un composant ou du firmware change avant la production ?
Ils doivent effectuer une revue des risques, demander la revalidation si cela est pertinent, documenter le changement, approuver la révision contrôlée et s’assurer que la production utilise la disposition approuvée.
8. Quels enregistrements un fournisseur de lampes torches OEM/ODM doit-il fournir lors de la validation en préproduction ?
Le pack de preuves peut inclure des révisions contrôlées du produit et des dessins, des enregistrements de BOM et de firmware lorsque cela est applicable, des preuves de test, des références d’échantillons d’or, des résultats pilotes, l’approbation de l’emballage, le plan de test de production et les informations sur le contrôle des modifications.
Répétabilité avant le volume
La dernière question en préproduction n’est pas de savoir si le meilleur échantillon fonctionne bien. Il s’agit de savoir si la spécification approuvée, les composants, le firmware, les contrôles de procédé et les preuves de vérification sont suffisamment solides pour reproduire ces performances entre unités représentatives de production et les futurs lots. La sortie en production de masse devrait donc être une décision de preuve, et non simplement une décision de calendrier.
Shengqi Lighting introduira une direction de lampe torche tactique premium dans le cadre de son aperçu du nouveau produit lors de la 140e Foire de Canton. Rencontrez l’équipe au stand 16.4F25 du 15 au 19 octobre 2026 ; Les spécifications finales seront communiquées après vérification.
Préparer un projet de lampe torche tactique pour la production de masse ?
Apportez vos spécifications ciblées, les exigences d’application et la quantité estimée pour discuter de la faisabilité OEM/ODM avec SHENGQI LIGHTING. Les entrées utiles incluent le marché cible, les besoins en sortie et en faisceau, l’estimation du temps d’exploitation, la direction de la batterie et de la charge, les exigences mécaniques ou environnementales, les exigences d’interface utilisateur, les besoins de vérification, l’emballage, l’illustration, les attentes d’inspection, les attentes en matière de contrôle des modifications et le calendrier cible.
Contactez SHENGQI ÉCLAIRAGE via lePage de contactou par emailsales@shengqilight.compour une évaluation technique OEM/ODM.