Guide de processus d’assemblage et d’étanchéité de lampe torche
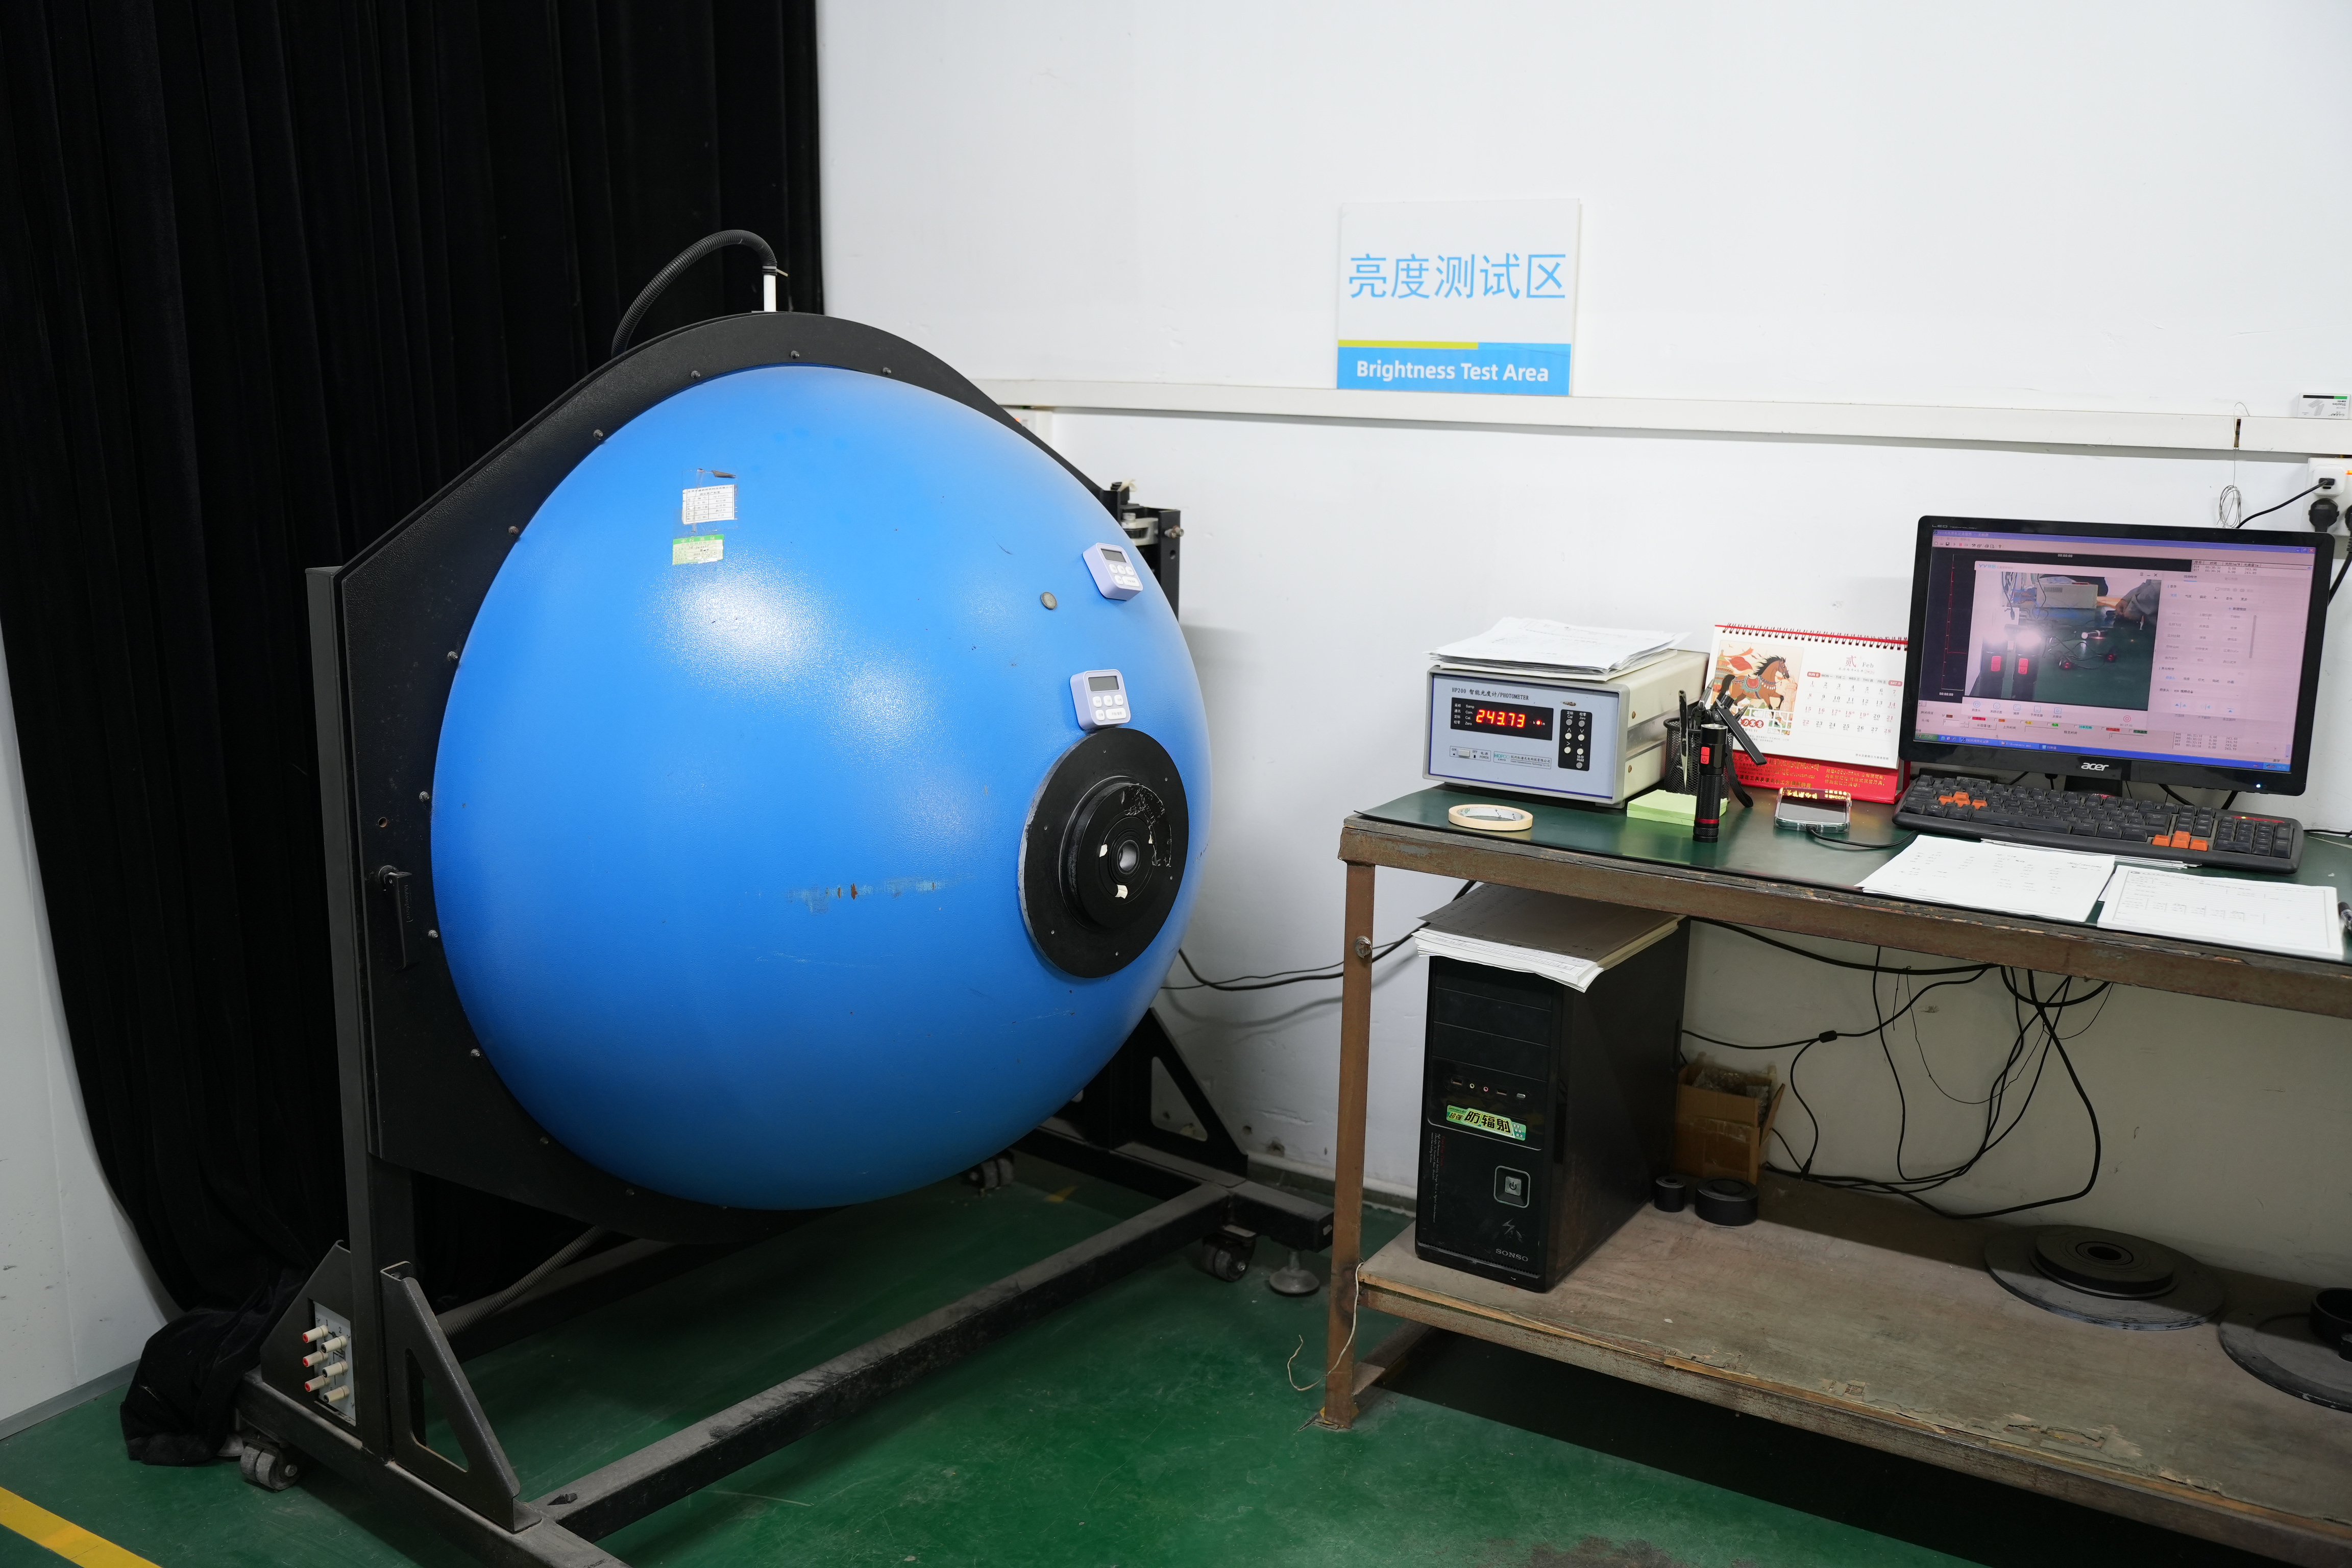
Réponse directe :Un assemblage fiable de lampe torche et un procédé d’étanchéité ne sont pas un simple revêtement ou un test final à l’eau. Il s’agit d’une chaîne contrôlée qui commence par une conception compatible du boîtier et du joint, se poursuit par la propreté, l’intégration électrique et thermique, la manipulation des joints toriques et un serrage répétable, et se termine par une inspection réalisée dans des conditions définies. Si une interface est mal conçue ou assemblée de manière inégale, un produit peut fuir même lorsque les autres pièces sont bien fabriquées.
Pour les équipes de source, la question pratique n’est donc pas simplement « Cette lampe torche est-elle étanche ? » Une évaluation utile demande quel modèle, quelle configuration et quelle condition de test soutiennent l’affirmation ; où se trouvent les interfaces d’étanchéité ; comment les variables d’assemblage sont contrôlées ; et comment les unités de production sont vérifiées. Ce guide explique la logique d’ingénierie et les preuves qu’un acheteur peut demander sans supposer que chaque usine, ligne ou modèle de lampe torche utilise le même équipement ou procédé.
01.La résistance à l’eau commence aux interfaces des produits
L’eau entre par des chemins, pas par des étiquettes marketing. Les interfaces courantes incluent l’objectif avant et la lune, le joint tête-corps, les filetages du capuchon arrière, le couvercle du port de charge, le botte de l’interrupteur, l’ouverture latérale des boutons et toute pénétration de fixation ou de câble. Chaque interface nécessite un concept d’étanchéité qui reste efficace après l’assemblage et pendant l’utilisation prévue.
Un joint torique fonctionne en étant comprimé entre des surfaces contrôlées. Trop peu de compression peut laisser un chemin de fuite ; Trop peut endommager le joint, augmenter la force de fonctionnement ou accélérer la déformation. Les dimensions des rainures, la finition de surface, la dureté du matériau, la compatibilité lubrifiante et l’empilement des tolérances influencent tous le résultat. Un joint sélectionné pour une température ou un environnement chimique peut ne pas convenir à un autre, il faut donc définir l’application avant de spécifier un matériau.
Assemblages filetés et pièces réparables par l’utilisateur
Les caps arrière et les têtes filetées introduisent une autre variable : l’utilisateur les ouvre à plusieurs reprises. La finition du filetage, les débris, les joints endommagés et un remontage incorrect peuvent modifier les performances au fil du temps. La conception doit rendre le joint suffisamment visible pour être inspecté, difficile à pincer et remplaçable lorsque l’entretien est attendu. Les instructions doivent également indiquer si la lubrification est autorisée et quel lubrifiant est compatible avec le matériau du joint.
02.Intégration optique, électrique et thermique
La pile optique regroupe normalement la LED ou la carte LED, le réflecteur ou la lentille, la fenêtre de protection, le composant de centrage et la lune. La poussière, les empreintes digitales ou les pièces mal placées peuvent affecter l’apparence et la qualité du faisceau. « Assemblage propre » devrait donc signifier une manipulation définie, des composants protégés et des critères d’inspection — et non une affirmation non étayée selon laquelle une classe particulière de salle blanche est utilisée.
L’intégration électrique doit protéger la polarité, l’isolation, les soudures, le jeu des câbles et la pression de contact. Un fil coincé sous un composant peut représenter à la fois un risque électrique et un obstacle mécanique. Un connecteur qui n’est pas complètement en place peut passer un contrôle rapide de mise sous tension et ensuite échouer sous vibration ou commutation répétée. Les instructions d’assemblage doivent identifier les points critiques de routage et de connexion, tandis que l’inspection doit vérifier le fonctionnement dans chaque mode de contrôle prévu.
L’intégration thermique est tout aussi importante car la sortie, le temps d’exécution et la durée de vie des composants dépendent du mouvement de la chaleur. La carte LED doit entrer en contact avec sa surface de propagation de chaleur comme prévu. Un matériau d’interface excès ou insuffisant, une pression de montage inégale, des meules ou une contamination peuvent ajouter une résistance thermique. La méthode correcte dépend de l’architecture ; Les acheteurs devraient demander la base spécifique à la construction et à la validation du modèle plutôt que de supposer une pâte, un adhésif ou une technologie de jonction particulière.
Pour une vue d’ensemble des architectures de produits pouvant utiliser différentes configurations optiques et d’étanchéité, comparez lePlage de la lampe torcheavec des formats mains libres dans leCatégorie phares. Les contrôles pertinents dépendent de la construction sélectionnée, pas seulement du nom de la catégorie.
03.Une séquence pratique d’assemblage de lampe torche
Confirmez l’identité de la pièce, l’état visible et les dimensions critiques ou les certificats définis par le plan de contrôle. Séparer les composants endommagés ou mélangés.
Protégez les surfaces optiques, vérifiez les rainures et les faces d’étanchéité, et retirez les débris en utilisant une méthode approuvée qui n’endommagera pas les revêtements ni les élastomères.
Installez les pièces optiques, électriques et thermiques dans l’ordre spécifié. Vérifiez la polarité, le tracage, la place des sièges et le dégagement mécanique.
Vérifiez l’identité et l’état du joint, n’appliquez que le lubrifiant spécifié si nécessaire, et évitez les torsions, coupures ou contamination lors de l’insertion.
Resserrez les interfaces critiques en utilisant la méthode définie et la fenêtre d’acceptation. Une valeur de couple n’a de sens qu’avec la conception et la méthode d’essai de l’assemblage.
Effectuer des vérifications d’entrée visuelles, fonctionnelles et spécifiées ; enregistrer les défaillances, isoler les unités non conformes et enquêter sur les causes récurrentes.
Il s’agit d’une séquence générale, pas d’une affirmation sur une ligne propriétaire. ÉCLAIRAGE DE SHENGQIAperçu de la fabricationfournit un contexte plus large pour l’entreprise ; un projet OEM nécessite toujours un flux de processus au niveau du modèle, un plan de contrôle et des critères d’acceptation convenus.
04.Comment vérifier les affirmations sur l’étanchéité
Un code de protection contre l’entrée décrit la résistance testée à des conditions spécifiées de particules solides et d’eau. Il n’est pas garanti qu’un produit convient à toutes les profondeurs, durées, températures, expositions chimiques ou comportements de l’utilisateur. La procédure exacte, l’état de l’échantillon, la configuration et les critères d’acceptation comptent. Un couvercle de charge laissé ouvert, un joint torique endommagé ou une configuration différente de l’échantillon testé peuvent invalider le résultat.
Différents outils de test répondent à différentes questions. Une vérification de la décroissance de pression ou de fuite basée sur le vide peut aider à identifier une fuite d’assemblage lorsqu’une corrélation validée existe, mais elle n’est pas automatiquement équivalente à une classification d’entrée externe. Les tests de pulvérisation d’eau, d’immersion ou d’autres tests environnementaux doivent suivre la procédure pertinente à la demande. Un bon plan de contrôle précise ce qui est testé pendant le développement, ce qui est échantillonné pendant la production et ce qui—le cas échéant—est vérifié sur chaque unité.
| Preuves à demander | Ce qu’il doit identifier | Pourquoi cela compte |
|---|---|---|
| Dessin ou cahier des charges | Modèle exact, interfaces d’étanchéité et configuration | Empêche la réutilisation incorrecte des preuves d’une autre variante |
| Matériel et enregistrement des composants | Pièces spécifiées pour joint, lentille, boîtier et fermeture | Relie les résultats des tests à la construction achetée |
| Rapport d’essai | Méthode, échantillons, conditions, date et résultat | Montre la frontière réelle de la revendication d’entrée |
| Dossier de contrôle de production | Contrôles critiques, fréquence, limites et plan de réaction | Montre comment la régularité est gérée après la qualification |
| Preuves de contrôle du changement | Modifications approuvées des matériaux, fournisseurs ou processus | Protège la relation entre le design testé et le design expédié |
05.Liste de contrôle pour l’audit acheteur pour un projet OEM
- Définir l’environnement d’utilisation, l’exposition attendue, la durée de vie et les conditions de maintenance de l’utilisateur.
- Identifiez chaque ouverture et chaque joint sur la configuration exacte du produit, y compris les interfaces de charge et d’interrupteur.
- Demandez une liste de matériaux spécifique au modèle ou une spécification contrôlée pour les pièces d’étanchéité critiques.
- Vérifiez comment la propreté, l’orientation des pièces, le routage électrique et l’installation des joints sont vérifiés.
- Demandez quelles variables de clôture sont critiques et comment la zone approuvée a été établie.
- Examinez la méthode de test d’entrée, la quantité d’échantillon, la configuration, les critères d’acceptation et la traçabilité du rapport.
- Séparer les tests de validation de conception de l’inspection de production de routine ; Ils servent des objectifs différents.
- Convenez de la manière dont les défaillances, les retravails, les substitutions de composants et les modifications d’ingénierie seront documentés.
Pour le développement en marque propre ou sur mesure, ces questions doivent faire partie de l’accord technique. LeProcessus de service OEM et ODMest la page de support commercial appropriée ; Ce guide d’ingénierie reste axé sur les décisions d’assemblage et d’étanchéité.
06.Questions fréquemment posées
Discutez des contrôles d’assemblage de votre produit
Partagez l’application prévue, la configuration cible et la condition d’entrée requise. L’étape suivante consiste à revoir ce qui peut être vérifié pour ce projet précis — et non à se fier à une promesse à l’échelle de la catégorie.
Contactez l’équipe d’ingénierie