Ingénierie de l’emballage de lampe torche et essais de transit
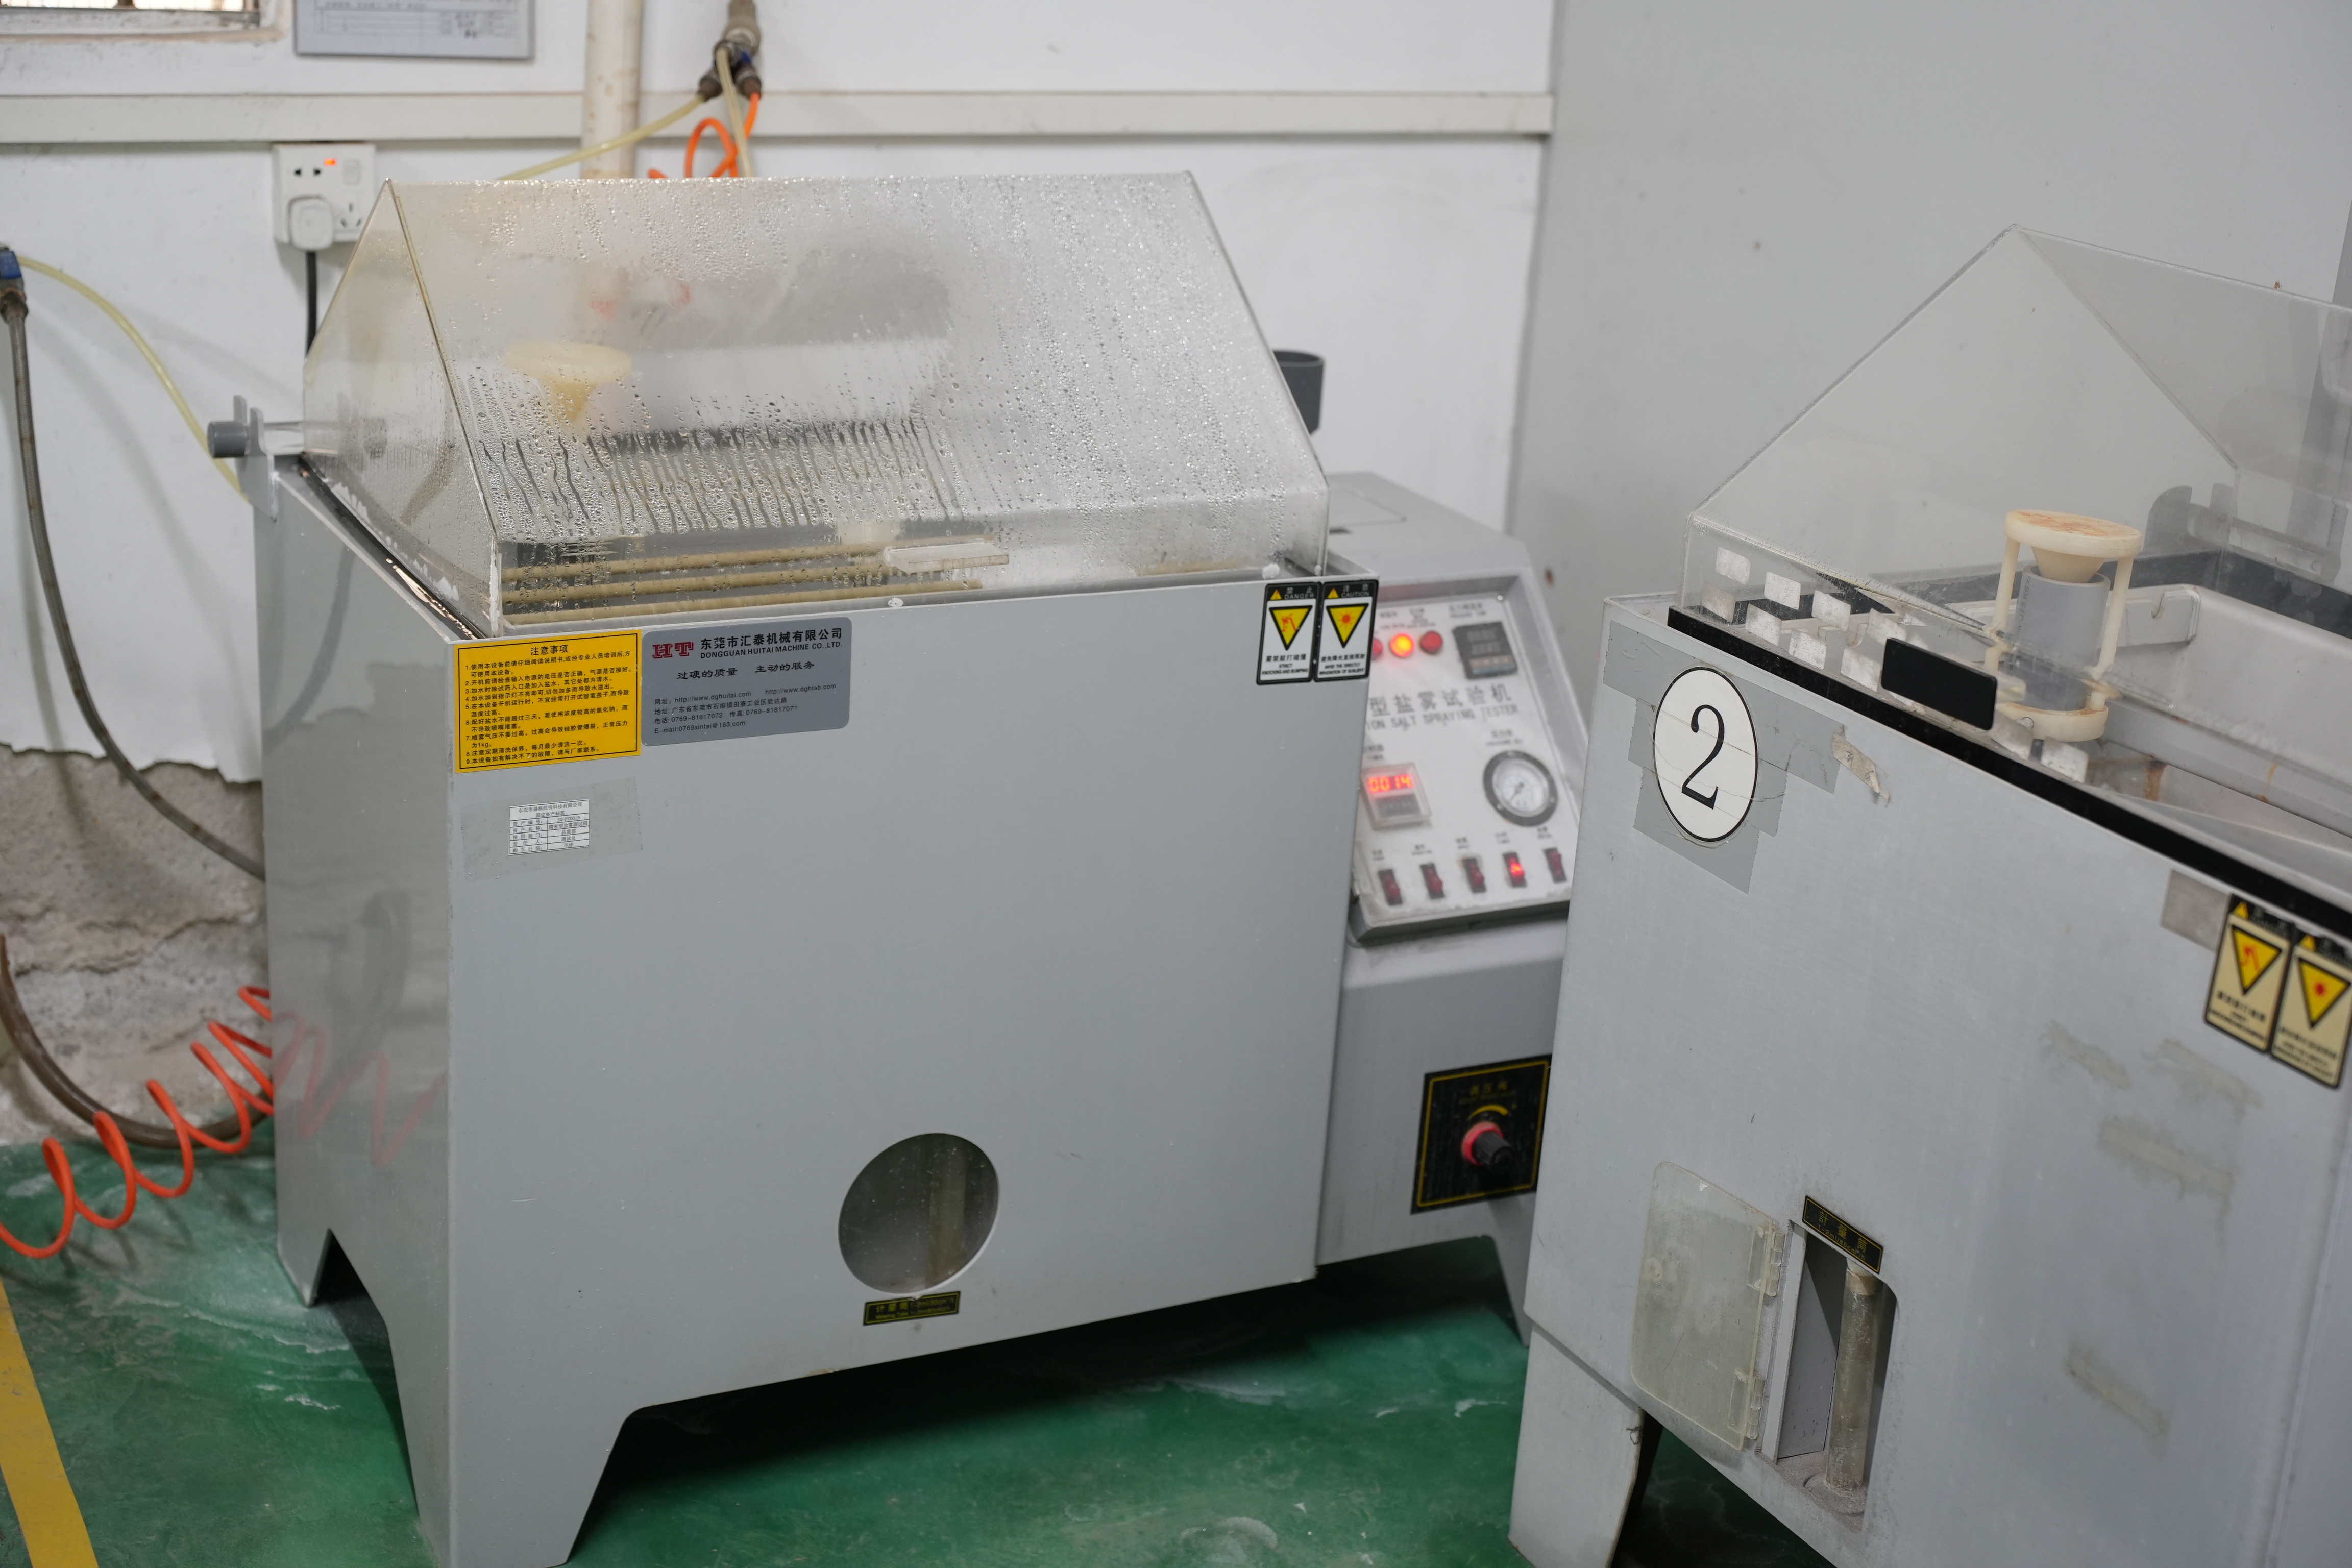
Réponse directe :Un bon emballage à lampe torche est un système qui protège le produit fini face aux risques de distribution attendus tout en contrôlant le coût, le cube, les matériaux, l’étiquetage et la variation de l’emballage. Un test de chute seul n’est pas un programme d’emballage. L’ingénieur doit définir le produit, l’itinéraire, les unités de manipulation, les dangers et les critères d’acceptation, puis choisir une séquence de test appropriée et retester lorsque des éléments pertinents du produit, du paquet ou du procédé changent.
1. Commencer par l’environnement de distribution
Un colis conçu pour le fret B2B papaletisé peut être inapproprié pour une livraison individuelle. Définir l’unité de vente, l’emballage intérieur, le carton maître et la palette ; mode expédition ; longueur de l’itinéraire ; climat ; fréquence de manipulation ; empilement ; stockage ; et si la distribution en e-commerce séparera le pack de détail de son carton maître. Photographiez et mesurez des échantillons représentatifs de produits et d’emballages avant les tests.
Les dangers courants incluent les chocs causés par des chutes ou des chocs, les vibrations, la compression due à l’empilement, l’abrasion, l’humidité ou l’humidité, les cycles de température et la perte de petits accessoires. Une lampe alimentée par pile ajoute des exigences concernant la protection des bornes, la politique d’état de charge, les marques/documents et les règles applicables sur les marchandises dangereuses. Les ingénieurs en emballage doivent coordonner ces exigences avec un personnel qualifié en logistique et en conformité.
2. Convertir les vulnérabilités des produits en contrôles
| Vulnérabilité | Contrôle possible | Preuves |
|---|---|---|
| Impact de lentille ou de fenêtre | Dégagement, orientation, protection des extrémités et retenue contrôlée | Inspection visuelle/fonctionnelle post-test |
| Dégâts de finition esthétique | Surfaces de contact non abrasives, séparateurs et sortie propre | Zones esthétiques définies et norme d’acceptation |
| Perte accessoire | Compartiments dédiés, sacs scellés et contrôles de comptage | Liste de contrôle du sac, vérification du poids/nombre |
| Fausse activation | Protection de l’interrupteur, verrouillage ou isolation selon les besoins | Revue d’activation sous compression/vibration |
| Effondrement de la boîte | Conception de qualité de planche, de flûte, d’orientation et d’empilage | Résultats de compression/conditionnement et motif de palette |
3. Choisir une méthode de test qui correspond à la question
L’ISTA décrit sa série 1 comme un écran d’intégrité non-simulation, la série 2 comme une simulation partielle et la série 3 comme une simulation générale des dangers de distribution. Des approches plus adaptées, y compris ISTA 4AB, utilisent des informations de distribution connues. L’ASTM D4169 propose une approche de laboratoire uniforme qui expose les unités d’expédition à une séquence de dangers anticipés. Ces ressources sont des cadres ; La procédure appropriée, le niveau d’assurance et les critères d’acceptation dépendent du système de distribution et du projet.
Un passage en laboratoire n’a de sens que lorsque les échantillons testés, le conditionnement, la configuration, l’orientation, l’instrumentation, l’édition de la procédure et les vérifications d’acceptation sont enregistrés. Testez le produit final ou représentatif de la production et le package. Si seul un sous-ensemble ou un matériau de substitution est utilisé, documentez la limitation et fermez-la avant la libération.
4. Définir l’acceptation avant le test
« Aucun dommage » est trop vague. L’acceptation peut couvrir un confinement sûr, l’absence de fuite de batterie ni d’activation involontaire, la fonction du produit, l’état de la fenêtre optique, les joints et interrupteurs, les limites cosmétiques, le nombre d’accessoires, la présentation au détail, la lisibilité des codes-barres et l’intégrité du carton maître. Certains changements cosmétiques peuvent être acceptables pour un expéditeur industriel mais inacceptables pour une boîte cadeau au détail. Soyez d’accord sur ces distinctions avant que les échantillons n’entrent en laboratoire.
Les contrôles produits post-test doivent utiliser le plan de contrôle existant du modèle. La validation de l’emballage ne prouve pas la sortie de la lumière, la distance du faisceau ou la valeur d’étanchéité. Pour ces métriques, utilisez une méthode dédiée et des conditions définies ; leGuide des métriques optiquesExplique les distinctions courantes.
5. Contrôle qualité et changement sortant
- Approuver les plans/spécifications pour le paquet, l’insert, les étiquettes, les sacs, la boîte maîtresse et la palette.
- Fournisseurs de matériaux de contrôle, révisions, notes de tables, dimensions et exigences en impression / code-barres.
- Utilisez des instructions visuelles montrant l’orientation, le placement des accessoires, les joints et la fermeture des cartons.
- Auditez d’abord le conditionnement et l’échantillonnage des unités d’expédition terminées selon un plan défini.
- Enregistrez les non-conformités et isolez les matériaux mélangés ou endommagés.
- Retester lorsque le poids, la géométrie, la fragilité, les matériaux de l’emballage, les dimensions ou les modifications du processus d’emballage du produit peuvent affecter les performances.
Les directives de retest de l’ISTA précisent explicitement que des modifications de produits, de boîtiers ou de processus peuvent justifier un retest lorsqu’elles peuvent affecter la performance du produit emballé. Intégrez ce déclencheur dans le contrôle des changements d’ingénierie plutôt que de traiter un rapport de test comme permanent.
Questions fréquemment posées
Un test de chute suffit-il ?
En général, non. La distribution peut inclure vibrations, compression, chocs répétés et conditionnement environnemental. La séquence doit correspondre à l’itinéraire et à l’unité de manutention.
Est-ce que l’ANSI/NEMA FL 1 certifie l’emballage ?
Non. FL 1 traite des indicateurs de performance avec lumière portable. La validation de l’emballage nécessite un plan distinct axé sur la distribution.
Quand l’emballage doit-il être retesté ?
Lorsque des modifications apportées au produit, à l’emballage, aux matériaux, aux fournisseurs ou au processus d’emballage peuvent affecter la performance, et lorsque les conditions de distribution changent de manière significative.
Chaque colis doit-il utiliser la même procédure ISTA ?
Non. Le choix de la procédure dépend du produit, de l’unité d’expédition et de l’environnement de distribution connu. Le dépistage et la simulation répondent à différentes questions.
Examinez lePrésentation de la fabrication de SHENGQI LIGHTINGetPartagez votre itinéraire de distribution et vos critères d’acceptation. La conception de l’emballage, le périmètre d’essai, les marques de conformité et le calendrier d’expédition doivent être confirmés pour le projet.
Base de référence :Aperçu de la procédure d’essai ISTA, Conseils de retest ISTA, etASTM D4169.